 當前位置:
機箱網通鉚接整線案例:自動抽芯鉚釘機如何消除送釘瓶頸-比速迪
發佈時間:2026-09-09 11:12:26 瀏覽次數:495次 作者:admin
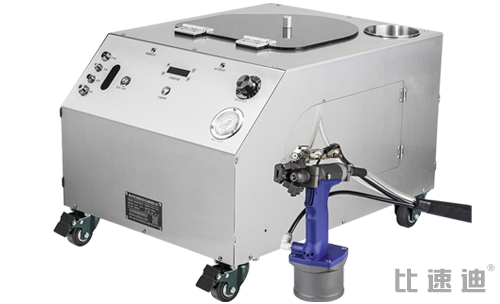
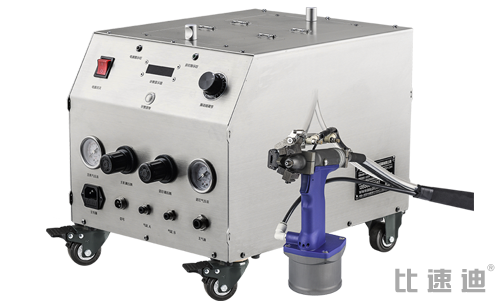
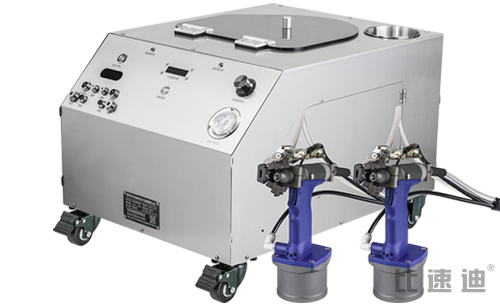
某網通機箱產線點位密集、機種多,人工取釘穿釘是瓶頸,且夜班漏鉚客訴頻繁。比速迪以自動抽芯鉚釘工站+計數防錯+快換夾具進行整線改造,並把點位數據對接MES。
一、改造前後對比
| 指標 | 改造前 | 改造後 |
|---|---|---|
| 送釘方式 | 人工取釘穿釘 | 自動整列送釘 |
| 漏鉚 | 依賴人工複檢 | 計數/到點聯鎖 |
| 換型 | 手動調整、耗時 | 快換夾具+程式 |
| 數據 | 無記錄 | 逐台點位上報 |
二、整線要點
整線以穩態CT而非峰值配置工站,最小釘採專用流道,烤漆面用防劃傷槍頭;每台機箱點位數與工單核對,漏鉚即報警停線,換型靠定位塊快換與程式切換,並在SAT驗證漏鉚率與換線時間。
整線節點
- 1 DFM點位/機種/外觀
- 2 試產CT/漏鉚/小釘
- 3 聯線計數對接MES
- 4 SAT漏鉚率/換型驗證
常見問題
Q1:既有產線能改嗎?
可在既有組裝線上嵌入自動工站與計數,不需整線重建。
Q2:MES對接複雜嗎?
工站提供IO/數據欄位,配合資訊團隊做介面聯調即可。
做機箱整線診斷
提供機種與點位,由工程師測算工站數、漏鉚防錯與換線改善。
 上一篇