 當前位置:
自動抽芯鉚釘整線怎麼做TPM?點檢項目、OEE與稼動率管理-比速迪
發佈時間:2026-01-19 15:21:09 瀏覽次數:1778次 作者:admin
整線上線後,稼動率決定實際產出。比速迪以TPM(全員生產維護)框架,把鉚接工站的點檢、易損件壽命與停機原因標準化,並用OEE識別損失、持續改善。
一、分級點檢項目
| 週期 | 項目 | 要點 |
|---|---|---|
| 日點檢 | 氣壓、送釘、計數、清潔 | 開線前確認、異常記錄 |
| 週保養 | 三爪/槍嘴、流道、濾水 | 清潔潤滑、檢查磨損 |
| 月保養 | 緊固件、感測器、備份 | 程式備份、聯鎖測試 |
二、用OEE管理稼動率
OEE=時間開動率×性能開動率×良率。鉚接線常見損失包括卡釘/缺料停機(可用率)、送釘等待與速度損失(性能)、漏鉚與壓傷(良率)。透過計數與報警記錄各類停機,針對高頻原因(如某釘型卡釘)優化流道與參數,並對三爪(壽命約600萬次)等易損件做預防性備件,避免突發停線。
TPM三步
- 1 建標準點檢表與故障代碼
- 2 記數據停機原因與OEE
- 3 做改善針對高頻損失優化
現場圖解
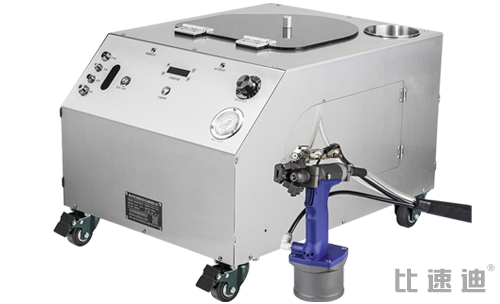
圖:比速迪抽芯鉚釘整線現場圖
常見問題
Q1:易損件要備哪些?
三爪、槍嘴、密封圈、螺桿等建議按產量備安全庫存,源頭廠家可長期供應。
Q2:卡釘率高怎麼辦?
先區分釘型、流道與氣壓原因,多數可透過流道調整與參數優化解決。
索取TPM點檢表
聯繫工程師獲取鉚接工站日/週/月點檢範本與易損件清單。
 上一篇