 當前位置:
電動車產業帶動鉚接整線升級:鋁輕量化與內螺紋製程-比速迪
發佈時間:2026-09-18 10:38:52 瀏覽次數:438次 作者:admin
電動車為續航大量使用鋁合金與薄壁件,焊接熱變形與攻絲爛牙變得突出,抽芯鉚釘與拉鉚螺母等冷連接工藝與其整線需求隨之增長。
一、冷連接的適配性
| 需求 | 冷連接優勢 |
|---|---|
| 鋁輕量化 | 無熱變形、適合薄壁 |
| 內螺紋 | 拉鉚螺母冷變形成型 |
| 密封 | 密封螺母+驗證 |
| 自動化 | CT快、易機器人整線 |
二、製程關注點
鋁件鉚接需控制壓痕與法向,電池盒重點在密封與扭矩追溯,異形件依賴夾具與機器人走位;建議在車型開發早期讓設備商參與DFM,把點位、孔徑與自動化可達性一併設計。
導入三步
- 1 早期DFM點位與可達性
- 2 試產鋁件成型/密封
- 3 整線機器人與追溯
現場圖解
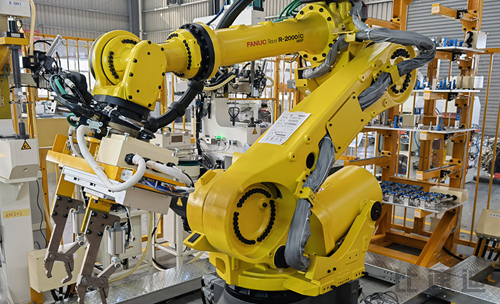
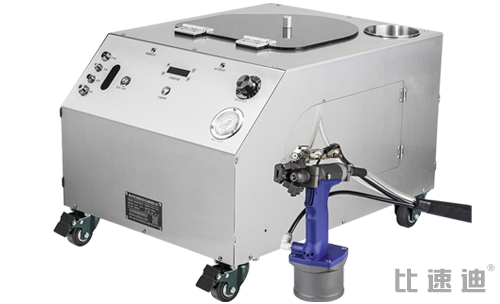
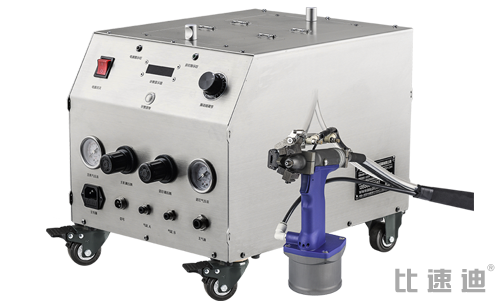
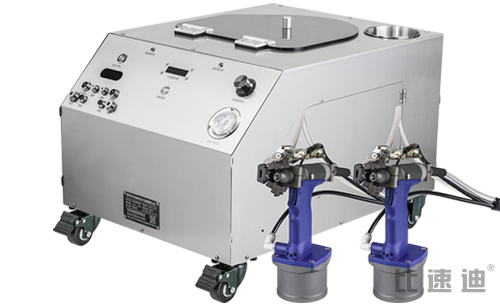
圖:比速迪抽芯鉚釘整線現場圖
常見問題
Q1:鋁件會被壓傷嗎?
正確釘型與防劃傷槍頭、法向控制可避免外觀壓痕。
Q2:需要在開發階段就介入嗎?
建議如此,可避免後期點位不可達或孔位不利於自動化。
做電動車冷連接DFM
提供鋁件與電池盒設計,由工程師做點位與整線可達性評估。
 上一篇