 當前位置:
多品種小批量鈑金車間如何上自動鉚接整線?工具機行業實踐-比速迪
發佈時間:2026-10-06 10:47:58 瀏覽次數:350次 作者:admin
工具機護罩一類多品種小批量、板厚跨度大的鈑金車間,不適合照搬大批量專機。關鍵是用柔性工站+模組化夾具+參數程式化,在多樣性與效率間取得平衡。
一、柔性自動化策略
| 挑戰 | 對策 |
|---|---|
| 品種多 | 快換工裝+程式配方 |
| 大件翻轉 | 懸吊/龍門/翻轉台 |
| 板厚跨度大 | 大拉力工站、規格分區 |
| 批量小 | 標準站保留人工上下料 |
二、實施建議
先以L1/L2柔性工站固化工藝與參數,把常用機型的夾具與程式標準化;大件用懸吊或龍門減少搬運,分區工站平衡節拍;待典型機型產量上升,再逐步增加聯線與自動上下料。
實施三步
- 1 標準化典型機型夾具程式
- 2 柔性化快換/懸吊/翻轉
- 3 再聯線依產量逐步自動化
現場圖解
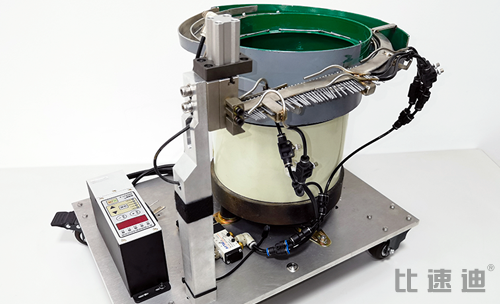
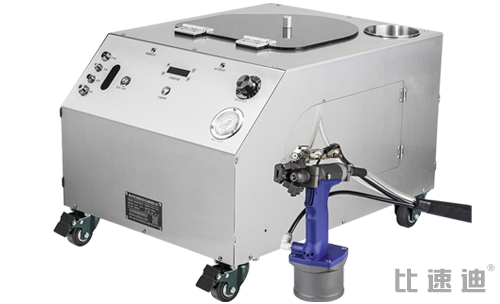
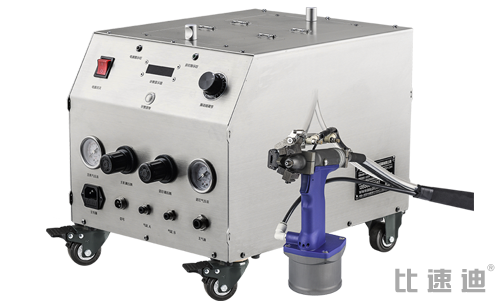
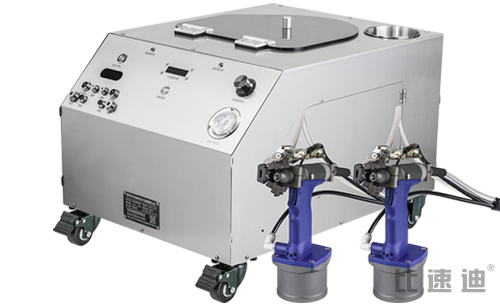
圖:比速迪抽芯鉚釘整線現場圖
常見問題
Q1:批量小會不會回本慢?
柔性工站可覆蓋多機型共用,按瓶頸工位先導入仍有明顯收益。
Q2:程式複雜嗎?
參數配方化後作業員按機型調用,工程師負責維護。
做柔性整線規劃
提供典型機型與批量分布,由工程師規劃柔性工站與分階段自動化。
 上一篇