 當前位置:
上自動抽芯鉚釘機前必看:5個整線導入誤區與試產驗證-比速迪
發佈時間:2025-11-24 09:06:54 瀏覽次數:2002次 作者:admin
整線導入失敗,往往不是設備拉力不夠,而是前期工藝與現場評估不足。比速迪把製程端最常踩的5個誤區整理出來,並給出DFM與試產階段的驗證清單,讓項目在SAT前就把風險排除。
一、五個常見導入誤區
| 誤區 | 風險 | 正確做法 |
|---|---|---|
| 用峰值CT排產 | 到廠穩態產能達標率低 | 以含輔助的穩態CT規劃 |
| 輕視夾具 | 定位偏差、劃傷、漏鉚 | DFM階段同步設計夾具 |
| 忽略上下料 | 工站等人、瓶頸外移 | 把上下料納入整線週期 |
| 跳過試產 | 參數與良率未凍結 | 用真實工件先試產 |
| 資訊未規劃 | 日後對接MES返工 | 預留IO/計數/數據接口 |
二、試產階段要驗證什麼
工藝窗口:不同釘型、板厚的成型拉力與外觀,凍結參數範圍。
穩態CT:連續整批計時,記錄送釘、鉚接、翻轉與上下料的真實週期。
防錯有效率:漏鉚、不到位、缺料是否被聯鎖攔截並報警。
換型時間:更換釘型/機型時的快換與程式切換工時。
試產驗證四步
- 1 凍結樣件以量產釘型與最硬/最薄板試產
- 2 整批連續記錄穩態CT、卡釘與不良
- 3 參數固化成型拉力、行程與程式存檔
- 4 形成標準輸出SOP與FAT/SAT驗收清單
現場圖解
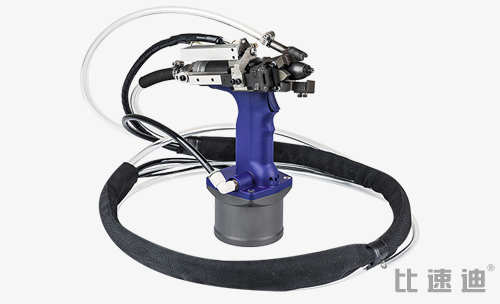
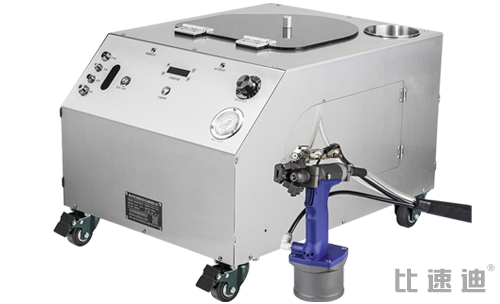
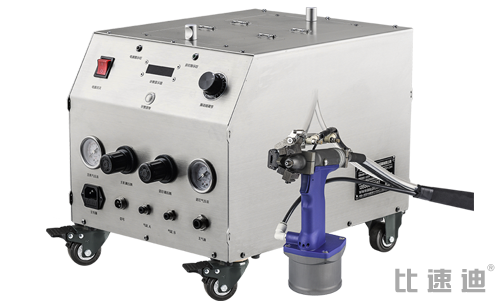
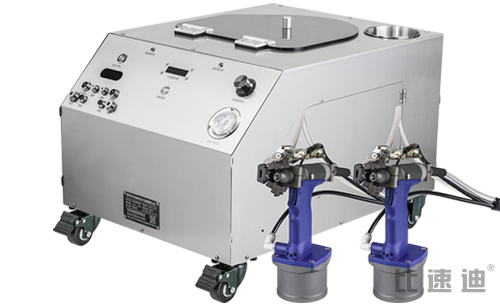
圖:比速迪抽芯鉚釘整線現場圖
常見問題
Q1:夾具是你們做還是我們做?
可由比速迪按工件DFM一併設計製作定位與翻轉工裝,也可與客戶工裝團隊協同,關鍵在試產前就對齊定位基準。
Q2:試產要多久?
視工件與釘型數量,一般數個工作日可取得穩態CT與成型參數,具體排程在項目計劃中約定。
預約DFM與試產
發3D/2D圖紙與點位清單,先做工藝評估,再安排到廠或赴台試產驗證。
 上一篇