 當前位置:
自動抽芯鉚釘機一分鐘打多少釘?CT節拍與整線產能測算方法-比速迪
發佈時間:2025-12-09 10:34:46 瀏覽次數:2018次 作者:admin
「一分鐘能打多少釘」是選型最常見的問題,但單純的每分鐘釘數(約80次/分、0.7–0.8秒/粒)只是峰值動作速度,不能直接用於整線產能。真正決定產出的是穩態單件週期與瓶頸工站。
一、三種時間口徑要分清
| 口徑 | 含義 | 用途 |
|---|---|---|
| 動作CT | 單粒送釘+鉚接約0.7–0.8秒 | 設備能力參考 |
| 輔助時間 | 上下料、定位、翻轉、換面 | 常被低估 |
| 穩態週期 | 整批連續的單件真實工時 | 產能/人力測算 |
二、整線產能與工站數公式
單件工時 ≈ 點位數N × 穩態單粒週期T + 上下料/翻轉輔助A。所需工站數 = 單件工時 ÷ 產線節拍(takt time),向上取整並留備用能力;UPPH = 每小時產出 ÷ 配置人數。當單槍工站成為瓶頸,可改用一出二雙槍或拆分點位到多工站做平衡。建議用整批連續測時與產線平衡表(山積表)確認,而非單機演示。
測算三步
- 1 測穩態真實工件整批計時
- 2 拆輔助記錄上下料與翻轉時間
- 3 配工站按takt與UPPH平衡
現場圖解
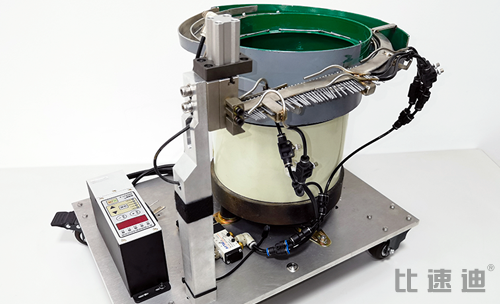
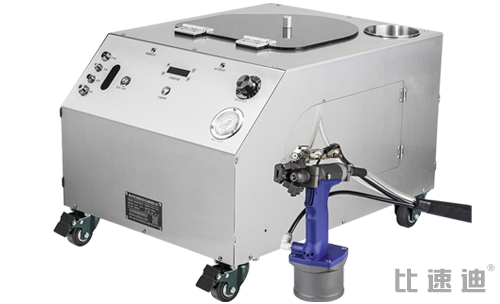
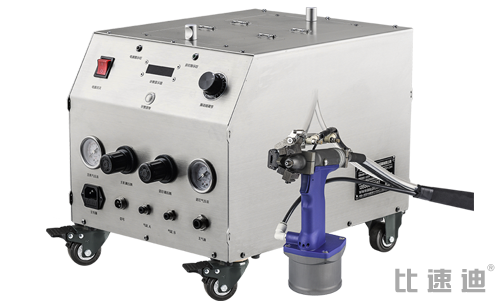
圖:比速迪抽芯鉚釘整線現場圖
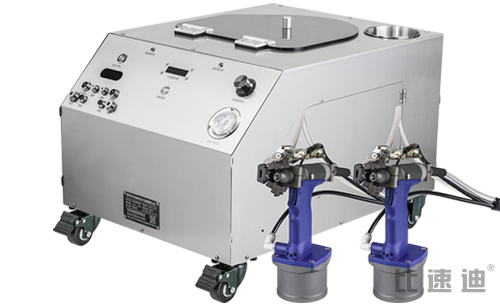
圖:比速迪抽芯鉚釘整線現場圖
常見問題
Q1:為什麼演示很快、線上卻慢?
演示通常只計動作CT,線上還有上下料、定位與翻轉,需以穩態週期評估。
Q2:雙槍能讓產能翻倍嗎?
在點位可並行、上下料不成為新瓶頸時接近翻倍,具體以試產山積表為準。
約整線CT試產
提供點位與單件釘數,用真實工件量穩態週期,輸出工站數與UPPH測算。
 上一篇